Kirjeldus
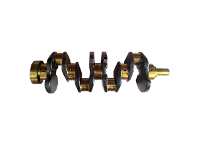
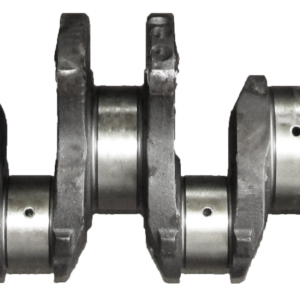
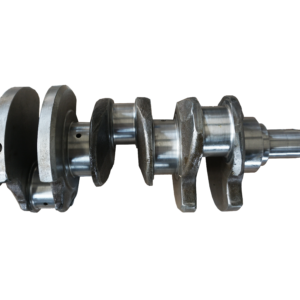
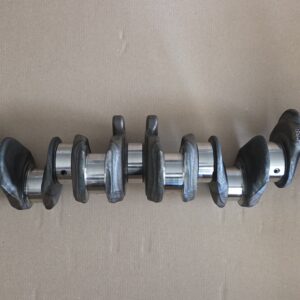
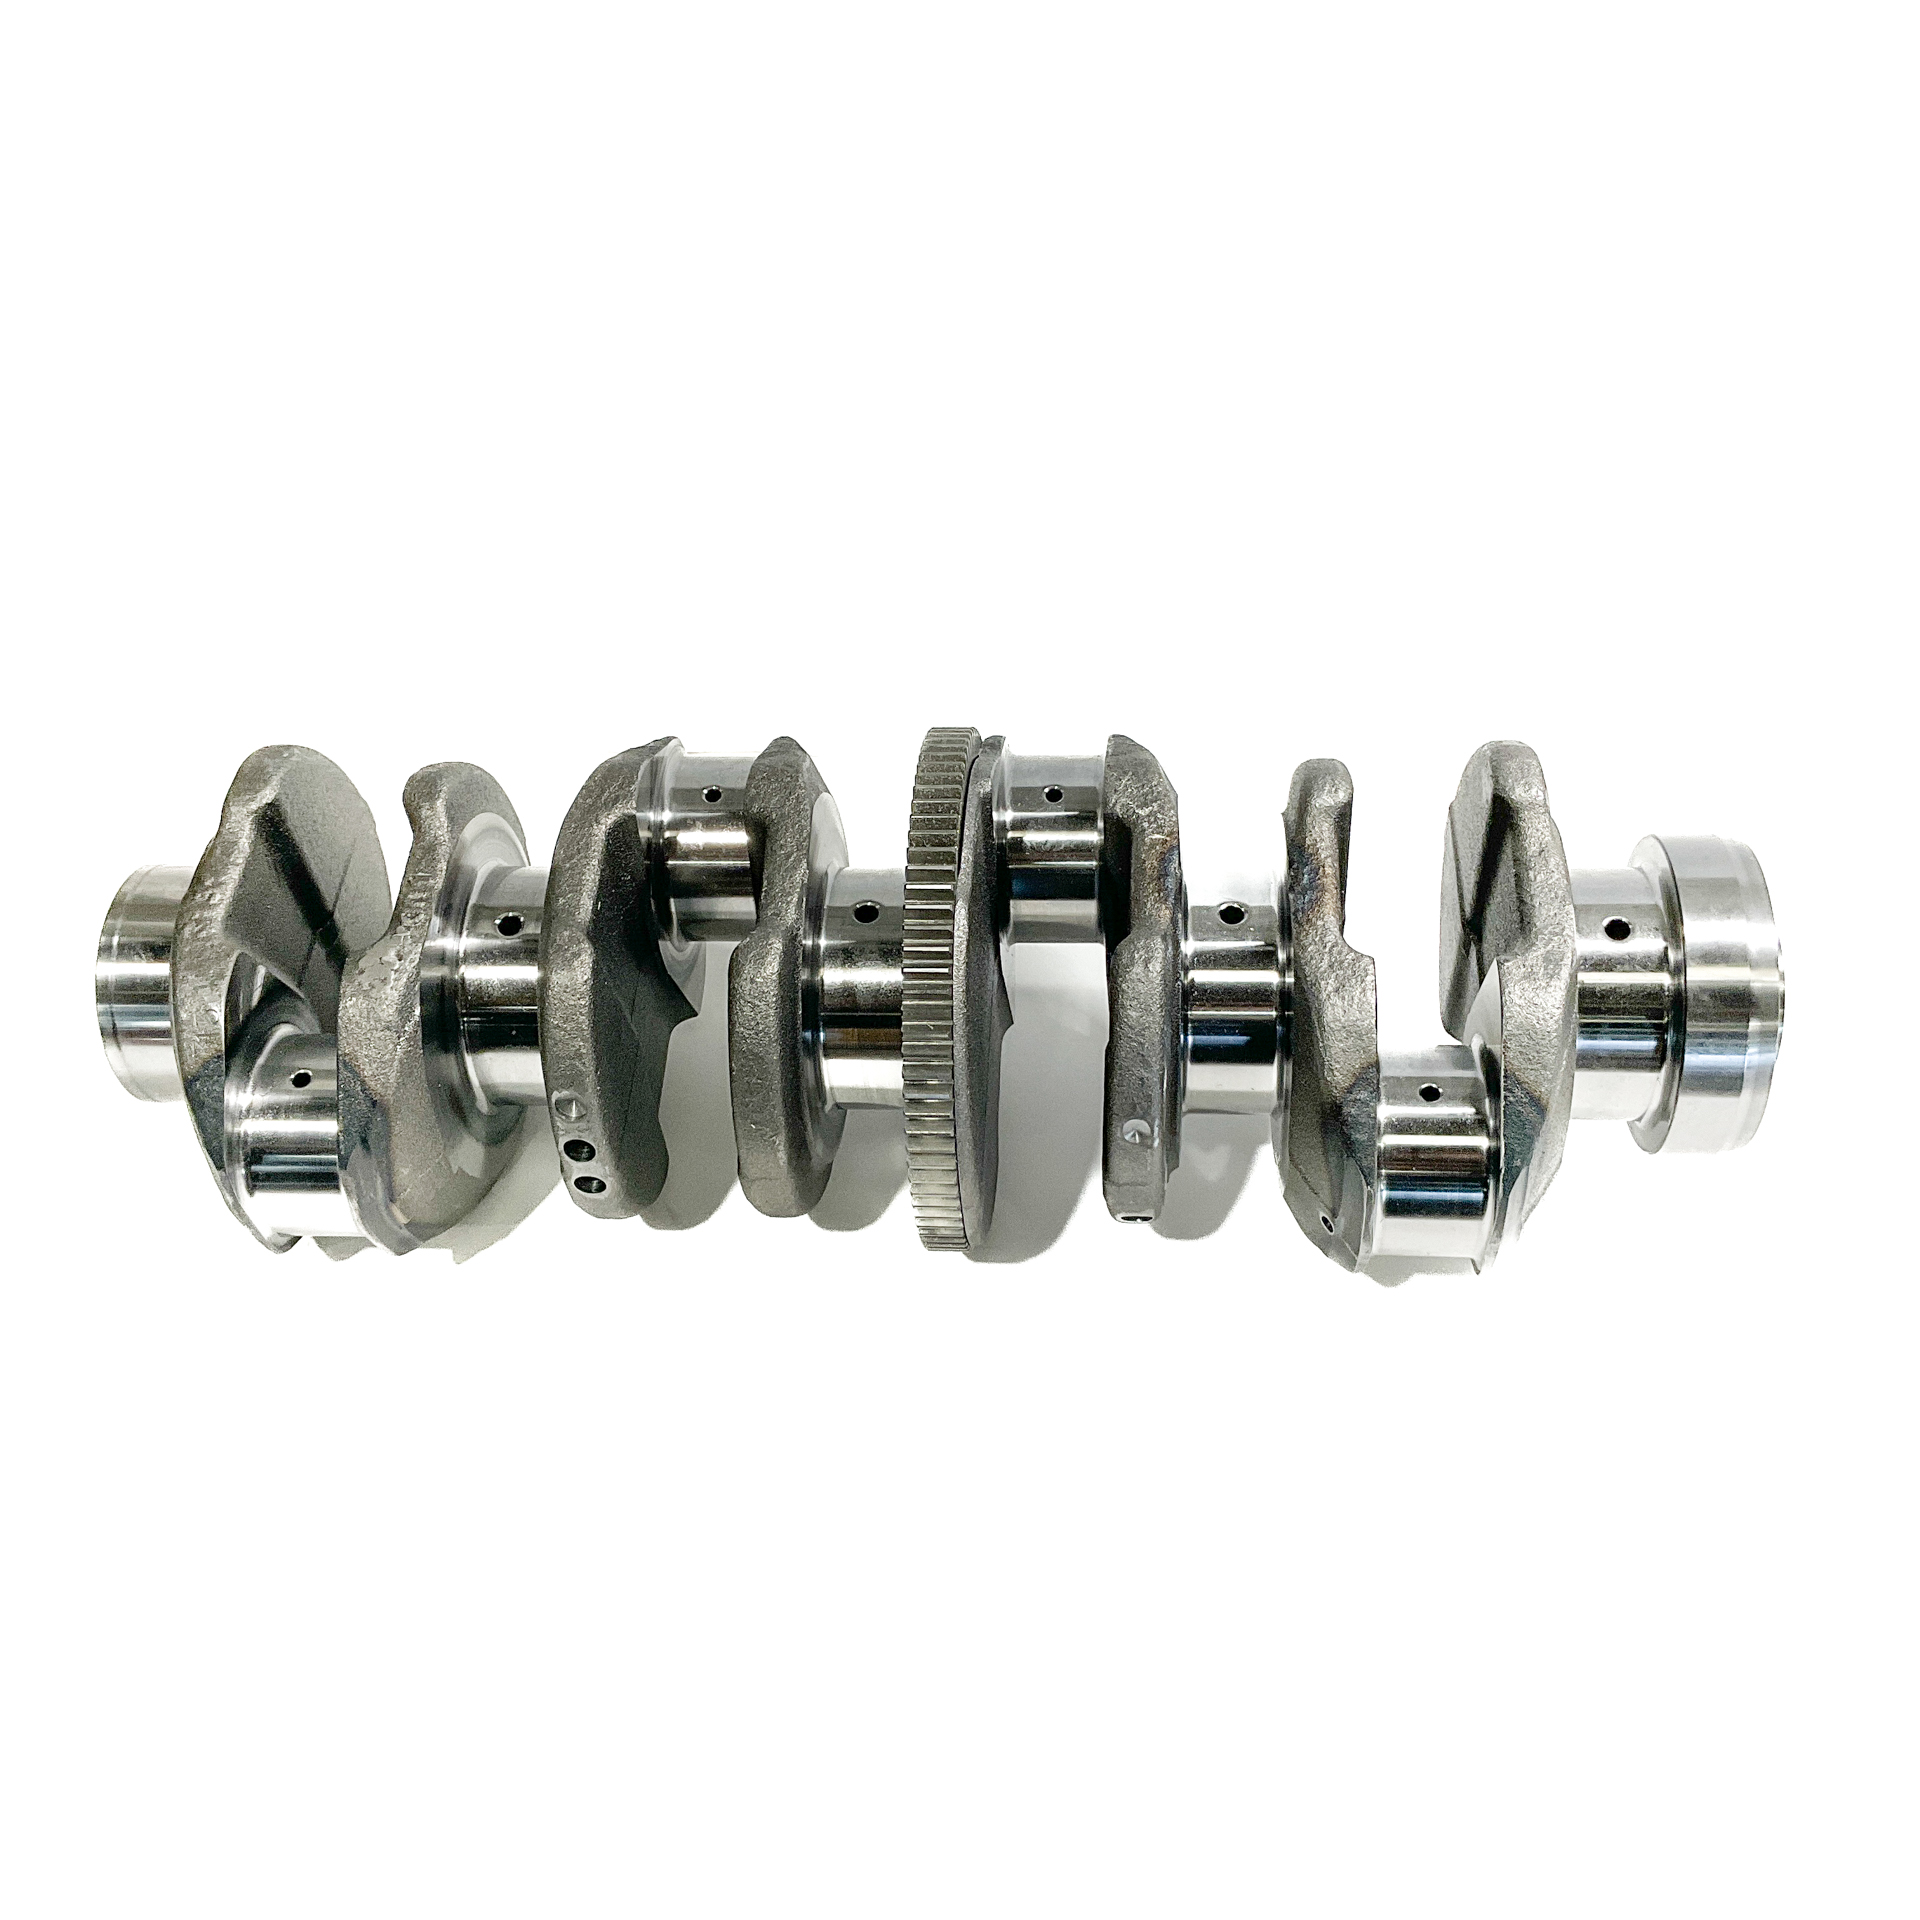
MAN D0834 LF / LOF / LFL – OE kvaliteediga sepistatud väntvõll
OE kvaliteediga sepistatud väntvõll induktsioonkarastatud raam- ja kepsukaeltega. Valmistamisel kasutatakse samu tehnoloogilisi põhivõtteid, mida kasutatakse ka originaalväntvõllide tootmises: sepistamist, mehaanilist täppistöötlust, laagrikaelte pindkarastust ja lõppviimistlust. Nende koosmõju loob koormust taluva konstruktsiooni ja kulumiskindlad laagripinnad.
Sepistamine: koormust taluv toorik
Sepistamisel kuumutatakse metalltoorik ja vormitakse see suure survega väntvõlli kujuliseks. Metalli plastne deformeerimine suunab materjali struktuuri ning loob tugeva tooriku järgnevaks töötluseks. Sepistatud konstruktsiooni kasutatakse väntvõllidel, mis peavad taluma korduvalt muutuvaid painde- ja väändekoormusi.
Raam- ja kepsukaelte induktsioonkarastus
Selle väntvõlli raam- ja kepsukaelte laagripinnad on induktsioonkarastatud. Induktor tekitab vahelduva elektromagnetvälja, mis kuumutab laagrikaela pinnakihi kiiresti karastamiseks vajaliku temperatuurini. Järgnev kontrollitud jahutamine muudab pinnakihi struktuuri ning suurendab selle kõvadust ja kulumiskindlust.
Meetodi eesmärk on ühendada kõva tööpind ja sitkem südamik: pind peab vastu laagritööga kaasnevale kulumisele, detaili sisemus aitab taluda muutuvaid koormusi. Karastuse tulemust mõjutavad materjal, kuumutamise kestus, võimsus, sagedus ja jahutamine. Seetõttu on tähtis kogu protsessi kontroll, mitte ainult sõna „karastatud”.
Täppistöötlus ja laagrikaelte viimistlus
Tooriku valmistamise järel saavutatakse väntvõlli täpne kuju mehaanilise töötlemisega. Raamkaelad peavad asetsema ühel teljel ning kepsukaelte asend ja kaugus pöörlemisteljest määravad kolvikäigu. Töödeldakse ka kinnituspinnad ja õlikanalid, mille kaudu jõuab määrdeõli laagriteni.
Laagrikaelte lihvimisel ja lõppviimistlusel saavutatakse vajalik läbimõõt, ümarus ning pinnasiledus. Sile ja õige kujuga tööpind toetab kandva õlikile püsimist väntvõlli ning saale vahel. Viimistlus on oluline nii hõõrdumise, laagrite kulumise kui ka mootori sujuva töö seisukohalt.
Mida tootmisel kontrollitakse?
Väntvõlli kvaliteedi hindamisel on olulised kaelte mõõdud, ümarus, telgede asend, viskumine ja pinnakvaliteet. Karastatud teostusel lisanduvad pinnakõvadus ning karastatud kihi omadused. Materjal, töötlus ja mõõdutäpsus toimivad koos: üksnes kõva pind ei asenda õiget geomeetriat ega sobivat materjali.
OE-võrdluskoodid
51021006028, 51.02100-9028, 51021009028, 51.02101-0640, 51021010640
Mootorikoodid
D 0834 LFL 62, D 0834 LFL 55, D 0834 LFL 60, D 0834 LFL 63, D 0834 LOH 50, D 0834 LFL 54, D 0834 LFL 61, D 0834 LFL 52, D 0834 LFL 40, D 0834 LFL 50, D 0834 LFL 42, D 0834 LFL 64, D 0834 LFL 53, D 0834 LFL 41, D 0834 LFL 65, D 0834 LFL 51, D 0834 LFL65
Kataloogis loetletud sõidukimudelid
MAN TGL; OPTARE SOLO; OPTARE VERSA
Sobivuse kontroll ja pakkumine
Sobivus sõltub mootori täpsest versioonist, tootmisaastast ja väntvõlli OE-koodist. Saada päringuga VIN-kood, mootori tähis ja olemasoleva detaili kood. Kinnitame sobivuse, komplektsuse ja tarneaja pakkumises.
Tootefoto kujutab vastava tootekoodi juures näidatud detaili.
OE-koodid on toodud sobivuse võrdlemiseks.